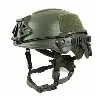
Tillverkningsprocessen för kravallkontrollutrustning, beroende på typ av utrustning, täcker hela processen från val av högpresterande material till precisionsformning, kompositbearbetning och rigorösa tester. Kärnan i fokus är att säkerställa dess tillförlitlighet under extrema förhållanden.
Materialval och förbehandling Prestandabasen för kravallkontrollutrustning är materialvetenskap. Viktiga material inkluderar:
Metalliska substrat: Hög-legerat stål (som Q690D) används för explosionssäkra-behållare; lätta aluminiumlegeringar (som 6061-T6) används för kravallsköldar, balanserande styrka och bärbarhet.
Icke-metalliska kompositmaterial: Aramidfibrer (Kevlar®), ultra-polyeten med hög molekylvikt (UHMWPE) och keramiska kompositmaterial (som borkarbid) används ofta i skottsäkra skikt, med hög draghållfasthet och slaghållfasthet.
Hjälpmaterial: Epoxistrukturlim, tätningsringar av fluorgummi, etc., används för att förbättra vidhäftning och tätningsprestanda.
Material kräver förbehandling före användning, såsom ultraljudsrengöring, glödgning eller sandblästring, för att eliminera inre spänningar och förbättra vidhäftningen. 2. Formning och bearbetning
Flera formningsprocesser används för att möta behoven hos olika komponenter:
Stämpling och formning-: Används för plana eller krökta komponenter som sprängskyddsplåtar och pansarplåtar. Exakt kontroll av stansspel och tryck säkerställer dimensionstoleranser Mindre än eller lika med ±0,1 mm.
Smide: Formsmideteknik används för att tillverka explosionssäkra verktyg (som explosionssäkra-nycklar). Kopparlegeringar smids i en enda gång med en stor press, vilket avsevärt förbättrar densitet, hårdhet och livslängd, överlägsen traditionella gjutprocesser.
Laserskärning och CNC-bearbetning: Används för bearbetning av komplexa konturer och högprecisionsytor, som t.ex. blästra dörrtätningsspår. Ytjämnheten kan nå Ra Mindre än eller lika med 1,6μm.
Kompositförstärkning och strukturell optimering
Fler-materialsynergi förbättrar den övergripande skyddsprestanda:
Laminerad komposit: Alternerande laminering av aramid-harts eller keramiskt-harts, med autoklavbearbetning som säkerställer bindningsstyrka mellan skikten större än eller lika med 5MPa.
Fiberomslag: Används för kravallkontrollrör eller behållare, med alternerande periferiell/axiell 45 graders/90 graders lindning för att förbättra tryck- och slaghållfastheten.
Keramisk-metallkomposit: uppnås genom aktiv hårdlödning eller diffusionssvetsning, vilket uppnår en gränssnittsskjuvhållfasthet som överstiger 40 MPa.
Montering och funktionell integration
Tätningsenhet: O--ringens kompression kontrolleras till 15 %-25 %, och flänsanslutningar använder momentnycklar för att säkerställa förspänningsavvikelse Mindre än eller lika med ±5 %.
Modulär design: Moderna upploppskontrolldräkter har en löstagbar struktur som stöder tillägget av skottsäkra kärnor, taktiska skenor, skär-tåliga halsskydd och andra funktionella komponenter, vilket förbättrar stridsanpassningsförmågan.
Ergonomisk optimering: Ett buffertskikt av bikakeform sprider 60 % av slagkraften, och ett ventilations- och fjädringssystem förbättrar komforten under långvarig användning.
Kvalitetsinspektion och certifiering
All utrustning måste genomgå rigorösa tester:
Stickmotståndstest: Ett vertikalt stick med kinetisk energi på 20-24 Joule till ett kritiskt område får inte penetrera med bladspetsen.
Stötmotståndstest: Inget komponentbrott under 120-160 joule energipåverkan.
Miljöanpassningsförmåga: Bibehåller stabil prestanda i temperaturer från -30 grader till +55 grader.
Certifieringsstandarder: Uppfyller branschstandarder som GA 420-2021 Police Riot Suit och har klarat testerna och certifieringen av ministeriet för offentlig säkerhet.